
Reckwalzen
Das Reckwalzen ist ein Massivumformverfahren, bei dem das Werkstück zwischen zwei rotierenden Walzen mit profilierten Gravuren umgeformt wird. Anders als beim Gesenkschmieden, wo die Form in einem einzigen Hub entsteht, wird das Metall hier schrittweise umverteilt und durchläuft mehrere aufeinanderfolgende Kaliber. Das Verfahren dient der Vorbereitung von Werkstücken für das anschließende Schmieden sowie der Herstellung fertiger Teile mit langgestreckter Form.
Prozessgrundlagen
Beim Reckwalzen kommen zwei grundlegend unterschiedliche Verfahren zum Einsatz — das Längswalzen und das Querwalzen (Querkeilwalzen). Sie verteilen die Belastung unterschiedlich und zwingen das Metall zu unterschiedlichem Fließen.
Beim Längswalzen bewegt sich das Werkstück senkrecht zu den Walzenachsen, die gegenläufig rotieren. Das Metall wird durch Reibungskräfte in den Spalt gezogen und gestaucht: Die Dicke nimmt ab, während Länge und Breite zunehmen. So entstehen langgestreckte Werkstücke mit sanfter Profiländerung — beispielsweise für Pleuel und Hebel.
Beim Querwalzen (Querkeilwalzen) rotieren die Walzen in derselben Richtung, während das Werkstück um seine eigene Achse rotiert und sich gleichzeitig entlang der Walzenachsen bewegt. Das Metall wird nicht auf der gesamten Länge gleichzeitig umgeformt, sondern lokal, in der Kontaktzone mit dem Werkzeug. Dadurch lassen sich abgesetzte und profilierte Teile — Wellen, Achsen, Kugelzapfen — in weniger Übergängen und mit geringerer Werkzeugbelastung formen.
Der entscheidende Vorteil beider Verfahren liegt darin, dass die Umformung abschnittsweise nacheinander erfolgt. Dadurch wird die Werkzeugbelastung reduziert und die Bearbeitung von Werkstücken großer Länge ermöglicht.
Video
Typische Teile und Anwendungen
Das Reckwalzen wird für Werkstücke eingesetzt, deren Länge die Querabmessungen deutlich übersteigt:
- Rohlinge für Kurbelwellen, Pleuel, Hebel, Gabeln.
- Achsen, Wellen, Stangen mit veränderlichem Querschnitt.
- Streifen für Messer und Schneidwerkzeuge.
- Rohlinge für das anschließende Gesenkschmieden.
Das Verfahren findet breite Anwendung in der Automobil-, Maschinenbau- und Werkzeugindustrie.
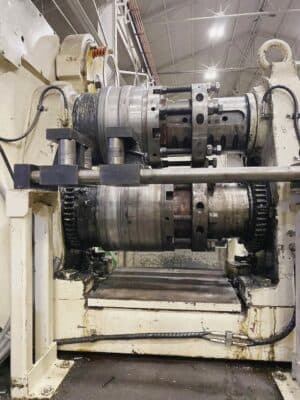
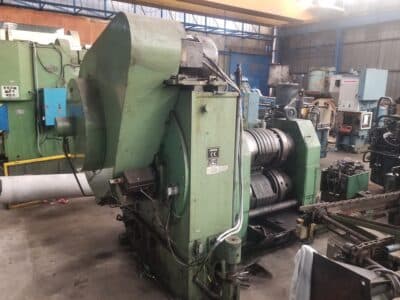
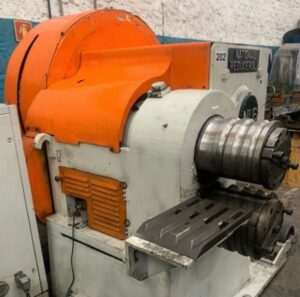
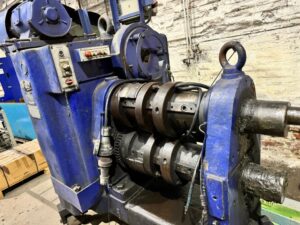
Neueste Angebote
Vorteile
- Hohe Produktivität durch kontinuierlichen Prozess.
- Materialeinsparung — minimale Abfälle im Vergleich zum Schneiden.
- Verbessertes Metallgefüge durch gerichteten Fluss.
- Bearbeitung langer Werkstücke möglich.
- Reduzierte Belastung nachfolgender Schmiedeanlagen.
Beziehung zu anderen Operationen
Das Reckwalzen gehört zur Klasse der Massivumformung. Es wird häufig als Vorstufe vor dem Gesenkschmieden eingesetzt — das Walzen verteilt das Metall entlang der Länge und erleichtert so das Füllen des Gesenks. Es kann auch als eigenständiges Verfahren zur Herstellung fertiger Teile dienen.
Häufig gestellte Fragen
- Gibt es Warm- und Kaltwalzen mit Reckwalzmaschinen? Ja, das Reckwalzen wird sowohl warm als auch kalt ausgeführt. Warmwalzen wird für große Werkstücke eingesetzt, bei denen der Umformwiderstand gesenkt werden muss. Kaltwalzen für präzise Teile mit sauberer Oberfläche und Metallverfestigung.
- Welche Werkstücke werden üblicherweise auf Reckwalzmaschinen bearbeitet? Meist werden langgestreckte Werkstücke mit veränderlichem Querschnitt bearbeitet — Achsen, Wellen, Stangen, Werkzeugstreifen. Besonders vorteilhaft ist das Verfahren, wenn das Werkstück für das anschließende Schmieden vorbereitet werden soll.
- Warum wird das Reckwalzen häufig als Vorformoperation eingesetzt? Weil das Walzen das Metall vorab entlang der Werkstücklänge verteilt und eine angenäherte Form erzeugt. Das erleichtert das Füllen des Gesenks beim anschließenden Gesenkschmieden und reduziert den Werkzeugverschleiß.
- Worin unterscheidet sich das Reckwalzen von einem Drucklufthammer? Beim Reckwalzen wird das Metall kontinuierlich zwischen rotierenden Walzen umgeformt, während ein Drucklufthammer wiederholte vertikale Schläge ausführt. Walzen bieten höhere Genauigkeit, weniger Abfall und einen geringeren Energieverbrauch.