






Freiformschmiedepresse UZTM 4654 - 6600 ton
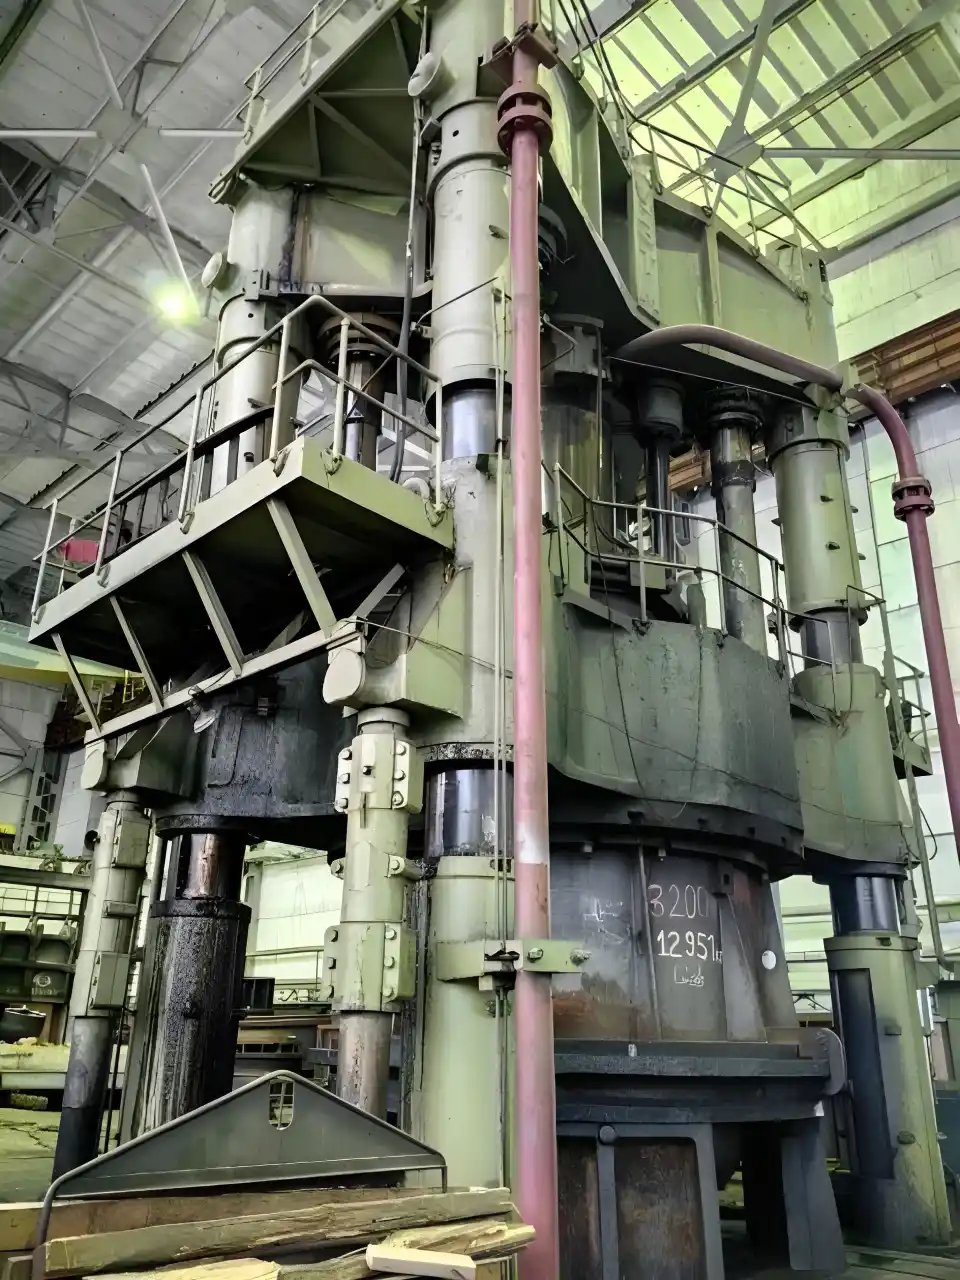


UZTM 4654 freiformschmiedepresse - beschreibung
Technische Spezifikationen UZTM 4654 (ID:76523)
| Type | Open die forging press |
|---|---|
| Manufacturer | UZTM |
| Model | 4654 |
| Nominal force | 66000 kN / 6600 ton |
| Main slide force | 42000 kN / 4200 ton |
| Clamping slide force | 24000 kN / 2400 ton |
| Table size | 4200 x 6000 mm |
| Main slide stroke | 2500 mm |
| Clamping slide stroke | 1250 mm |
| Moving table stroke | 5750 mm |
| Minimum daylight ram down | 3750 mm |
| Distance between columns | 2620 x 4970 mm |
| Columns diameter | 630 mm |
| Max workpiece weight | 100000 kg / 100 ton |
| Weight | 1061000 kg |
Bitte beachten Sie: Die technischen Daten sind Richtwerte und bedürfen der abschließenden Bestätigung. Für aktuelle Verfügbarkeit und Preis sowie Fotos und technische Details kontaktieren Sie uns bitte.
Freiformschmiedepresse UZTM - technologische prozesse und operationen
| Schmieden | Der Prozess der plastischen Umformung von Metall, bei dem das Werkstück unter Einwirkung von Schlägen oder statischem Druck seine Form ändert. Während des Schmiedens wird das Metallgefüge verdichtet, innere Ungleichmäßigkeiten werden beseitigt und die mechanischen Eigenschaften des Werkstoffs verbessert. Dadurch zeichnen sich geschmiedete Produkte durch hohe Festigkeit und Zuverlässigkeit unter erheblichen Belastungen aus. Das Schmieden dient sowohl der Herstellung fertiger Teile als auch der Vorbereitung von Werkstücken für das anschließende Gesenkschmieden. |
|---|---|
| Warmschmieden | Das Warmschmieden ist ein Verfahren zur Umformung von Metall unter Druck bei erhöhten Temperaturen. Die Erwärmung verringert den Umformwiderstand des Materials und ermöglicht ein leichteres Fließen in die Gesenkhöhlung. Das Verfahren gewährleistet hohe Produktivität und die Möglichkeit, komplexe Formen herzustellen. Einsatz bei der Fertigung von Schmiedeteilen aus Stahl und Legierungen in der Serien- und Massenproduktion. |
| Open-die forging | Metall wird zwischen flachen oder profilierten Werkzeugen ohne seitliche Begrenzung umgeformt und kann frei in alle Richtungen fließen. Das Werkstück erhält seine Form schrittweise durch wiederholte Schläge oder Pressenhübe, wobei der Bediener die Position zwischen jedem Schritt kontrolliert. Dieses Verfahren wird zur Herstellung großer Schmiedeteile wie Wellen, Scheiben und Ringe eingesetzt, bei denen ein verfeinertes inneres Gefüge entscheidend ist. |
| Vorformen | Das Vorformen bereitet das Werkstück auf den Hauptumformvorgang vor, indem es ihm eine angenäherte Form des künftigen Teils verleiht. Das Metall wird im Gesenk verteilt, um das endgültige Füllen zu erleichtern und den Werkzeugverschleiß zu reduzieren. Dieser Zwischenschritt verbessert die Genauigkeit und Qualität des Fertigteils. |
| Lochen | Das Lochen erzeugt ein Loch in einem massiven Werkstück, indem ein Werkzeug durch das Material getrieben wird, ohne es zu entfernen. Das Metall wird seitlich verdrängt und bildet eine durchgehende oder blinde Öffnung, wobei das umgebende Gefüge erhalten bleibt. Der Vorgang wird auf Pressen ausgeführt und bei der Herstellung von Hohlteilen wie Buchsen, Ringen und Wellen eingesetzt. |