
Spindelpresse SMS Hasenclever SPK 800/820/355/1075 - 800 ton
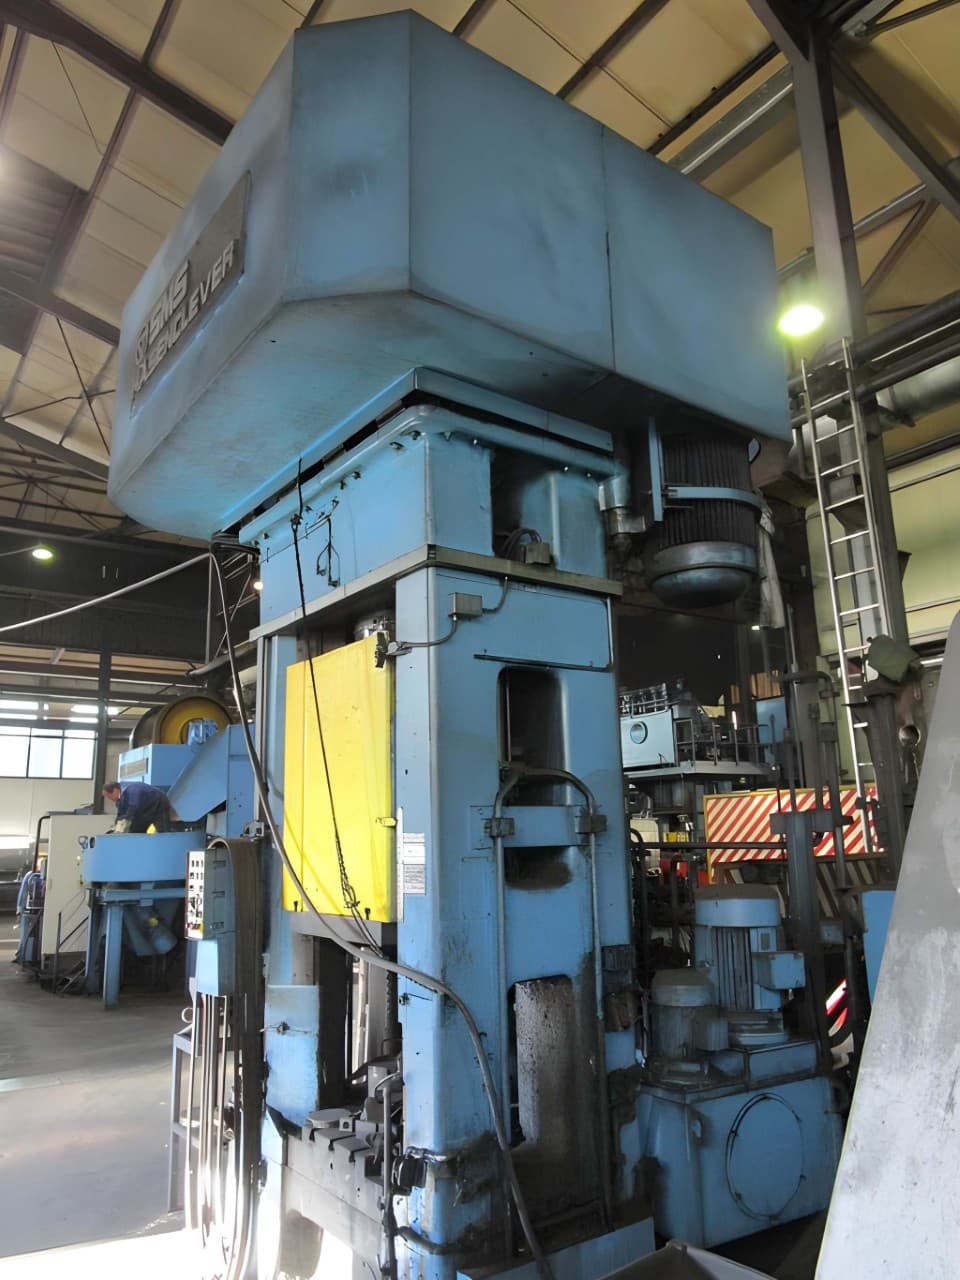
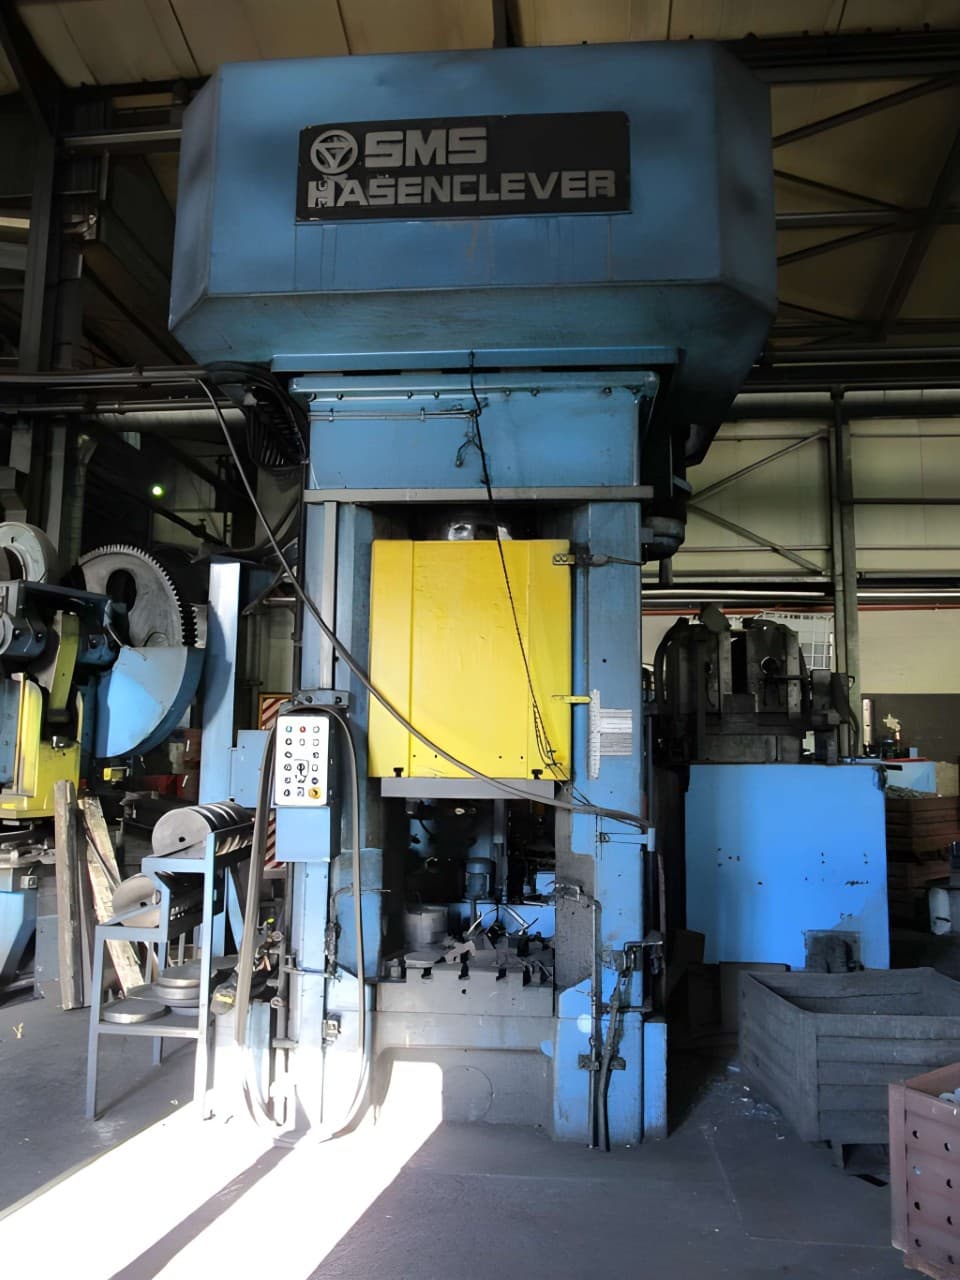
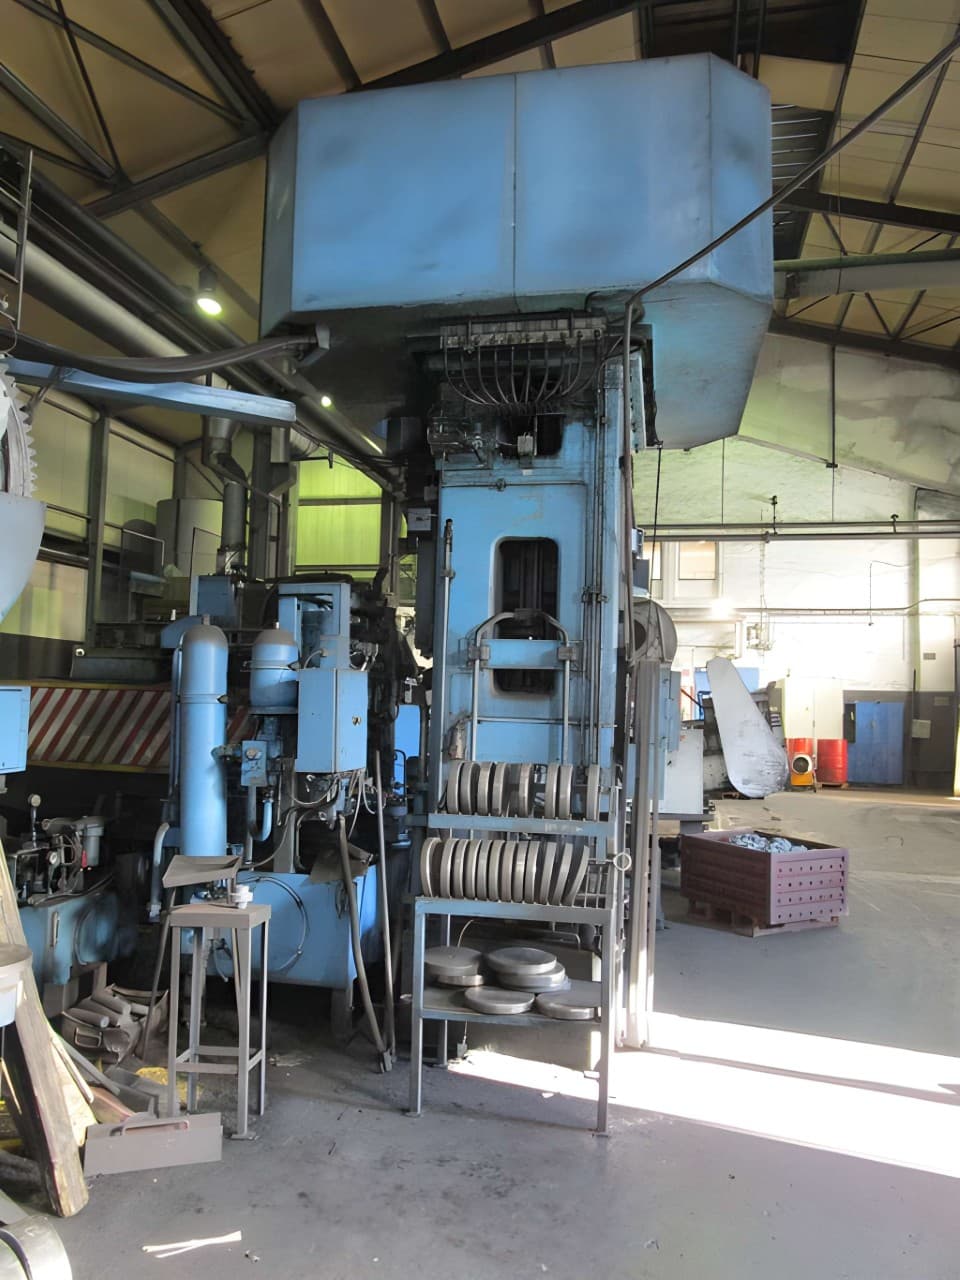
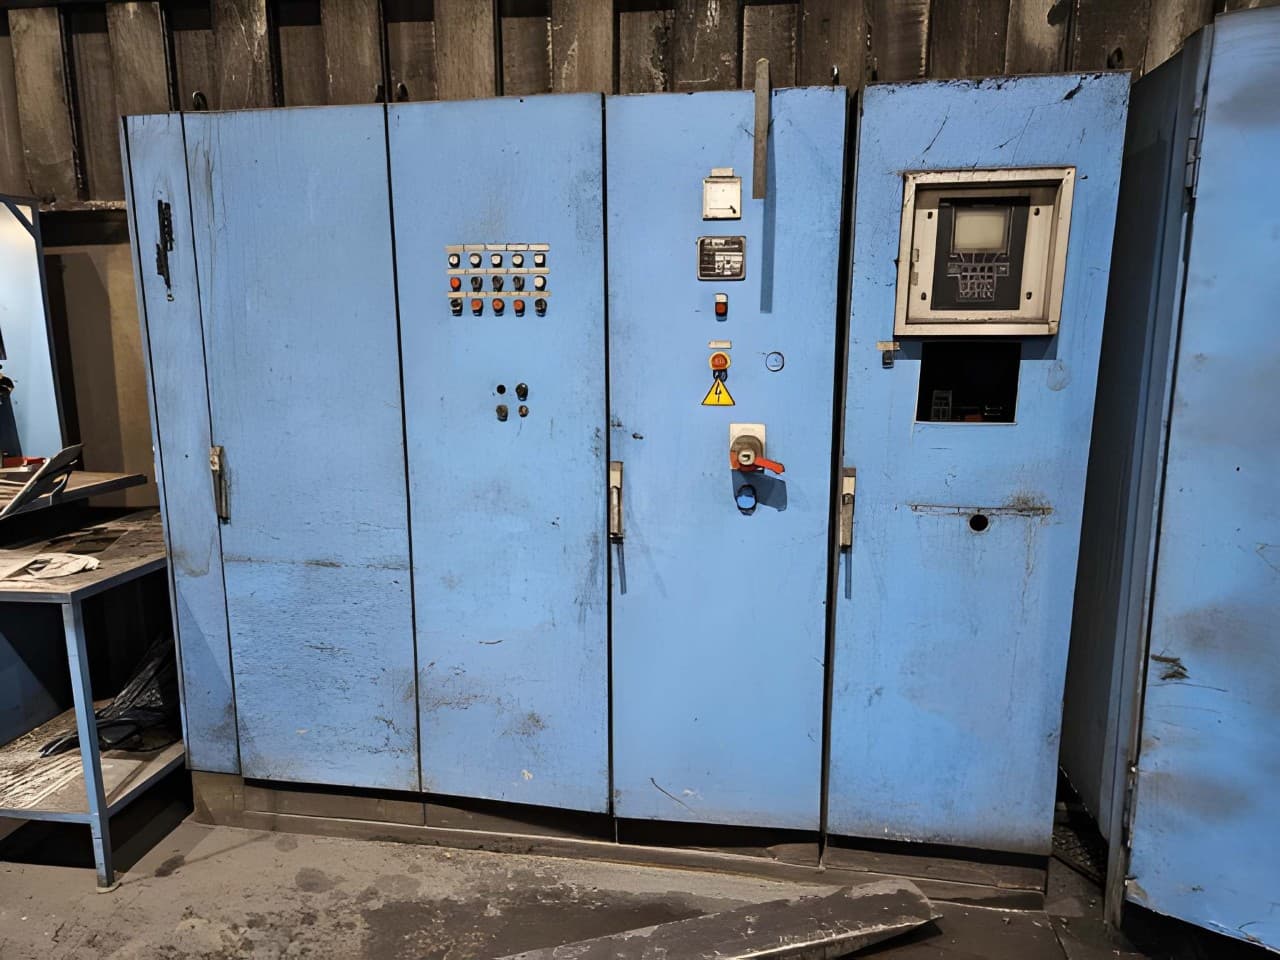
SMS Hasenclever SPK 800/820/355/1075 spindelpresse - beschreibung
Technische Spezifikationen SMS Hasenclever SPK 800/820/355/1075 (ID:76546)
| Type | Screw press |
|---|---|
| Manufacturer | SMS Hasenclever |
| Model | SPK 800/820/355/1075 |
| Year of manufacture | 1991 |
| Nominal force | 8000 kN / 800 ton |
| Maximum permissible force | 10000 kN / 1000 ton |
| Useful energy at 15% flywheel speed drop | 100 kJ |
| Spindle diameter | 250 mm |
| Clear width between uprights | 820 mm |
| Table dimensions | 800 x 900 mm |
| Ram dimensions | 800 x 900 mm |
| Side window width | 315 mm |
| Maximum ram stroke | 355 mm |
| Minimum clear height | 720 mm |
| Ram speed | 0,53 m/s |
| Stroke cycle time | 1,7 s |
| Strokes per minute | 28–43 |
| Strokes per minute at 15% flywheel speed drop | 18 |
| Main motor power | 36 kW |
| Type designation | SPK 800/820/355/1075 |
| Mass | 30000 kg |
Bitte beachten Sie: Die technischen Daten sind Richtwerte und bedürfen der abschließenden Bestätigung. Für aktuelle Verfügbarkeit und Preis sowie Fotos und technische Details kontaktieren Sie uns bitte.
Spindelpresse SMS Hasenclever - technologische prozesse und operationen
| Schmieden | Der Prozess der plastischen Umformung von Metall, bei dem das Werkstück unter Einwirkung von Schlägen oder statischem Druck seine Form ändert. Während des Schmiedens wird das Metallgefüge verdichtet, innere Ungleichmäßigkeiten werden beseitigt und die mechanischen Eigenschaften des Werkstoffs verbessert. Dadurch zeichnen sich geschmiedete Produkte durch hohe Festigkeit und Zuverlässigkeit unter erheblichen Belastungen aus. Das Schmieden dient sowohl der Herstellung fertiger Teile als auch der Vorbereitung von Werkstücken für das anschließende Gesenkschmieden. |
|---|---|
| Cold forging | Die Kaltumformung ist ein Verfahren zur Umformung von Metall unter Druck bei Raumtemperatur. Der Verzicht auf Erwärmung gewährleistet hohe Maßgenauigkeit und eine glatte Oberfläche. Durch Kaltverfestigung erhalten die Fertigteile eine erhöhte Festigkeit. Das Verfahren wird zur Herstellung von Präzisionsteilen mit engen Toleranzen eingesetzt. |
| Warmschmieden | Das Warmschmieden ist ein Verfahren zur Umformung von Metall unter Druck bei erhöhten Temperaturen. Die Erwärmung verringert den Umformwiderstand des Materials und ermöglicht ein leichteres Fließen in die Gesenkhöhlung. Das Verfahren gewährleistet hohe Produktivität und die Möglichkeit, komplexe Formen herzustellen. Einsatz bei der Fertigung von Schmiedeteilen aus Stahl und Legierungen in der Serien- und Massenproduktion. |
| Gesenkschmieden | Das Werkstück wird in einer Gesenkhöhlung umgeformt, die den Metallfluss begrenzt und ihn zwingt, die exakte Form des Werkzeugs auszufüllen. Unter hohem Druck breitet sich das Material in jede Vertiefung und jedes Detail des Gesenks aus und erzeugt ein Teil mit präziser Geometrie. Dieses Verfahren gewährleistet hohe Genauigkeit und Wiederholbarkeit und ist Standard in der Serien- und Massenfertigung komplexer Schmiedeteile. |
| Vorformen | Das Vorformen bereitet das Werkstück auf den Hauptumformvorgang vor, indem es ihm eine angenäherte Form des künftigen Teils verleiht. Das Metall wird im Gesenk verteilt, um das endgültige Füllen zu erleichtern und den Werkzeugverschleiß zu reduzieren. Dieser Zwischenschritt verbessert die Genauigkeit und Qualität des Fertigteils. |
| Kalibrieren | Ein abschließender Arbeitsgang, der das Schmiedeteil auf genaue Maße bringt. Das Werkstück wird in ein Kalibriergesenk eingelegt, wo unter Druck seine Oberfläche geglättet und die Geometrie auf die vorgegebenen Toleranzen gebracht wird. Dieser Prozess beseitigt kleine Formabweichungen, die nach den vorherigen Arbeitsgängen verblieben sind. Das Ergebnis ist ein Teil mit stabilen Abmessungen und glatter Oberfläche ohne zusätzliche spanende Bearbeitung. |