






Schmiedehammer Huta Zygmunt MPM 1600 B - 1840 kgm


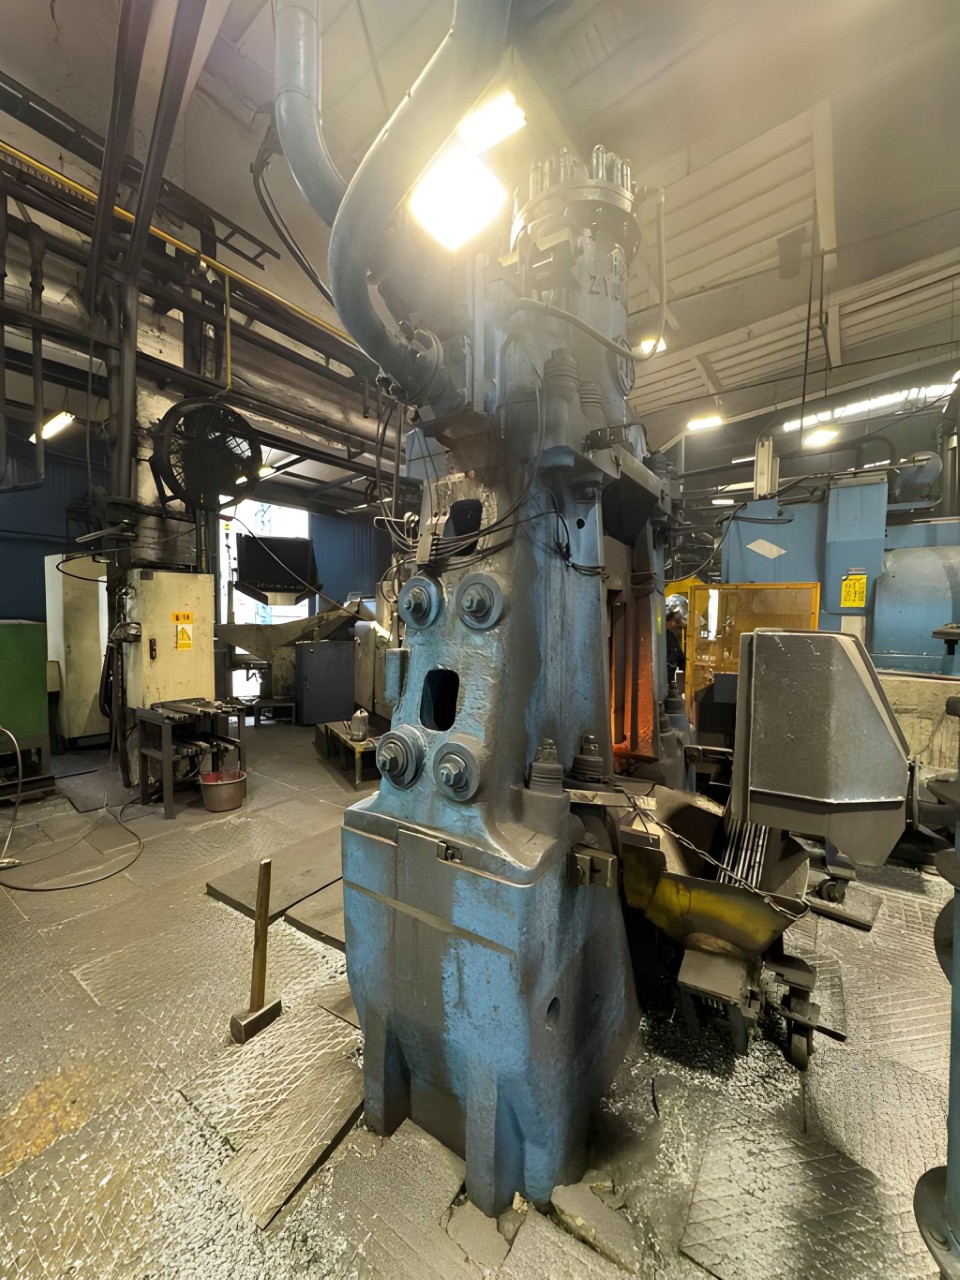
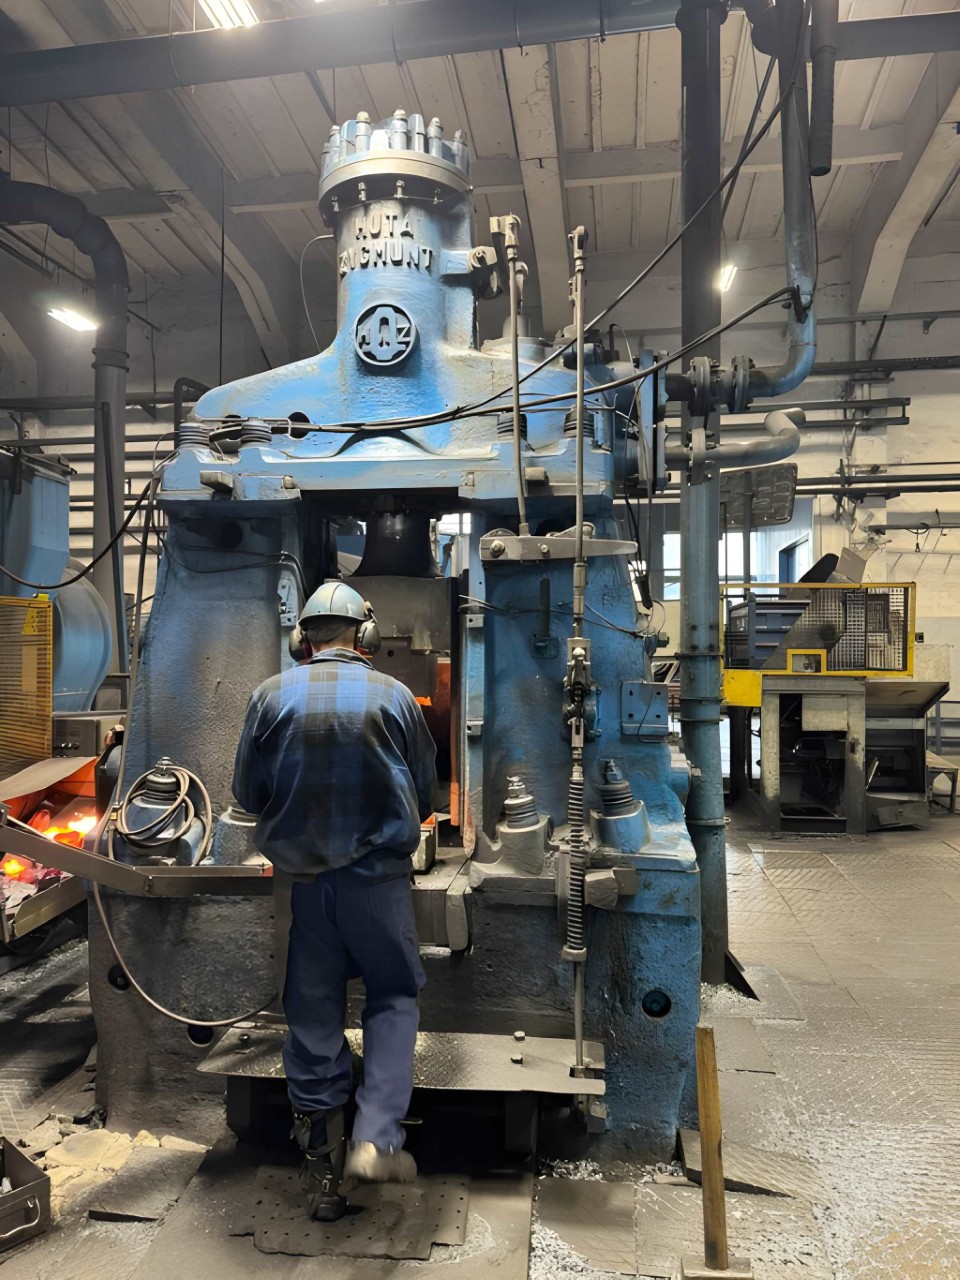
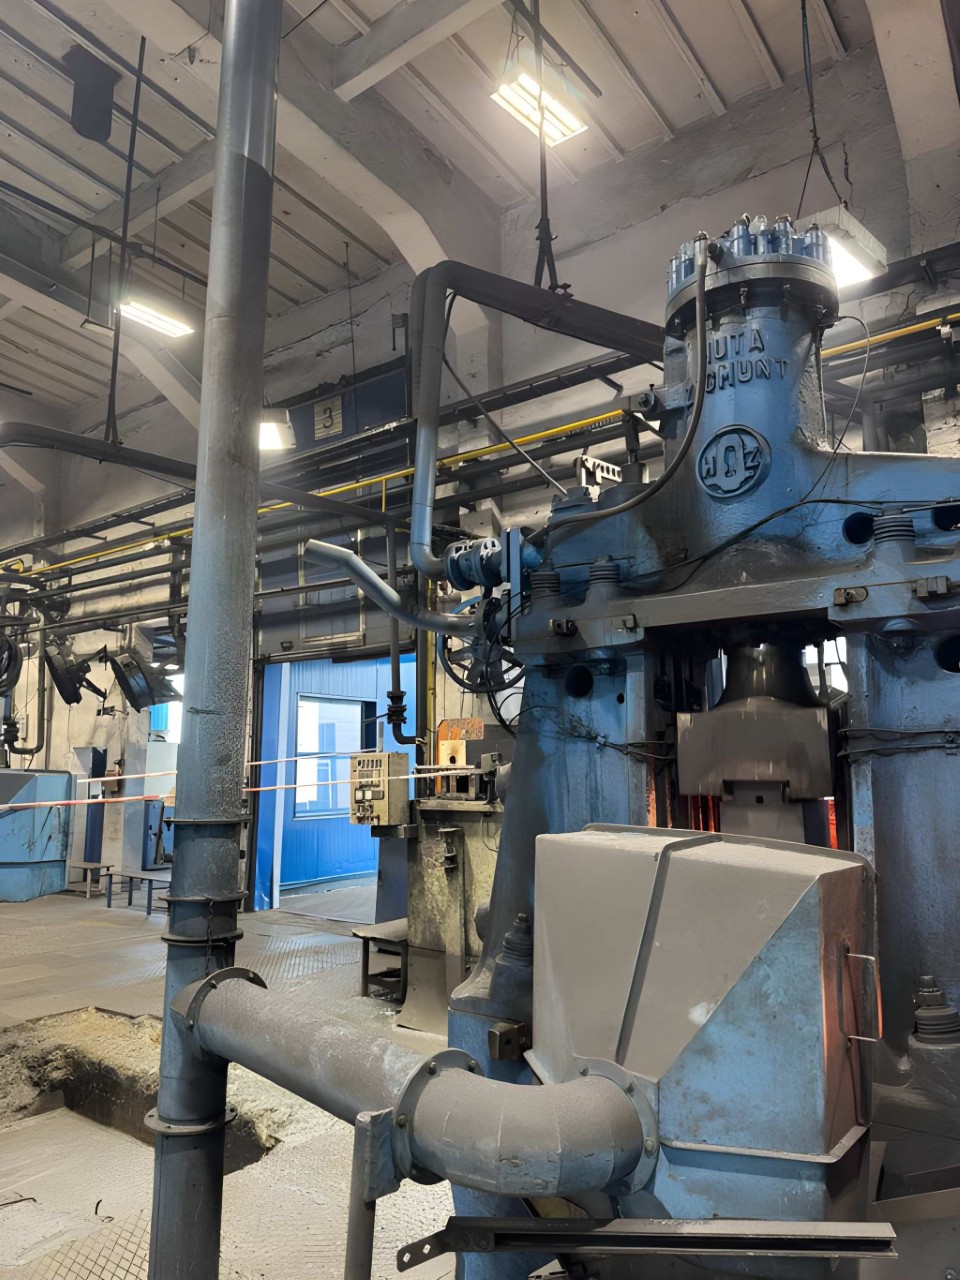
Huta Zygmunt MPM 1600 B schmiedehammer - beschreibung
Huta Zygmunt MPM 1600 B video (ID:76483)
Technische Spezifikationen Huta Zygmunt MPM 1600 B (ID:76483)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 1600 B |
| Year of manufacture | 1979 |
| Energy blow | 1840 kgm / 18,4 kJ |
| Blows per minute | 120 |
| Max ram stroke | 750 mm |
| Weight of falling parts | 690 kg |
| Max weight of upper die | 200 kg |
| Min die height | 180 mm |
| Distance between guides | 418 mm |
| Max width of working area | 450 mm |
| Length of the die seat in the ram | 400 mm |
| Length of the die seat in the die holder | 600 mm |
| Anvil weight | 12500 kg |
| Average steam consumption | 380 kg/h |
| Average air consumption cold | 10 m3/min |
| Average air consumption hot | 7 m3/min |
| Approximate forging weight | 0,5–1 kg |
| Height above floor level | 3440 mm |
| Min height of die partition above floor | 800 mm |
| Overall dimensions | 2100 x 1185 x 3850 mm |
| Total weight | 22000 kg |
Bitte beachten Sie: Die technischen Daten sind Richtwerte und bedürfen der abschließenden Bestätigung. Für aktuelle Verfügbarkeit und Preis sowie Fotos und technische Details kontaktieren Sie uns bitte.
Schmiedehammer Huta Zygmunt - technologische prozesse und operationen
| Schmieden | Der Prozess der plastischen Umformung von Metall, bei dem das Werkstück unter Einwirkung von Schlägen oder statischem Druck seine Form ändert. Während des Schmiedens wird das Metallgefüge verdichtet, innere Ungleichmäßigkeiten werden beseitigt und die mechanischen Eigenschaften des Werkstoffs verbessert. Dadurch zeichnen sich geschmiedete Produkte durch hohe Festigkeit und Zuverlässigkeit unter erheblichen Belastungen aus. Das Schmieden dient sowohl der Herstellung fertiger Teile als auch der Vorbereitung von Werkstücken für das anschließende Gesenkschmieden. |
|---|---|
| Warmschmieden | Das Warmschmieden ist ein Verfahren zur Umformung von Metall unter Druck bei erhöhten Temperaturen. Die Erwärmung verringert den Umformwiderstand des Materials und ermöglicht ein leichteres Fließen in die Gesenkhöhlung. Das Verfahren gewährleistet hohe Produktivität und die Möglichkeit, komplexe Formen herzustellen. Einsatz bei der Fertigung von Schmiedeteilen aus Stahl und Legierungen in der Serien- und Massenproduktion. |
| Gesenkschmieden | Das Werkstück wird in einer Gesenkhöhlung umgeformt, die den Metallfluss begrenzt und ihn zwingt, die exakte Form des Werkzeugs auszufüllen. Unter hohem Druck breitet sich das Material in jede Vertiefung und jedes Detail des Gesenks aus und erzeugt ein Teil mit präziser Geometrie. Dieses Verfahren gewährleistet hohe Genauigkeit und Wiederholbarkeit und ist Standard in der Serien- und Massenfertigung komplexer Schmiedeteile. |
| Gesenkschmieden | Ein Verfahren der Warmmassivumformung, bei dem das Werkstück durch die Energie eines fallenden Bären umgeformt wird. Unter der Schlagwirkung füllt das Metall die Gesenkhöhlung aus, bildet deren Geometrie nach und nimmt die Form des Fertigteils an. Das Verfahren zeichnet sich durch hohe Produktivität und Wiederholgenauigkeit aus und ist in der Serien- und Massenfertigung gefragt. |