






Schmiedehammer Huta Zygmunt MPM 1600 B - 1840 kgm

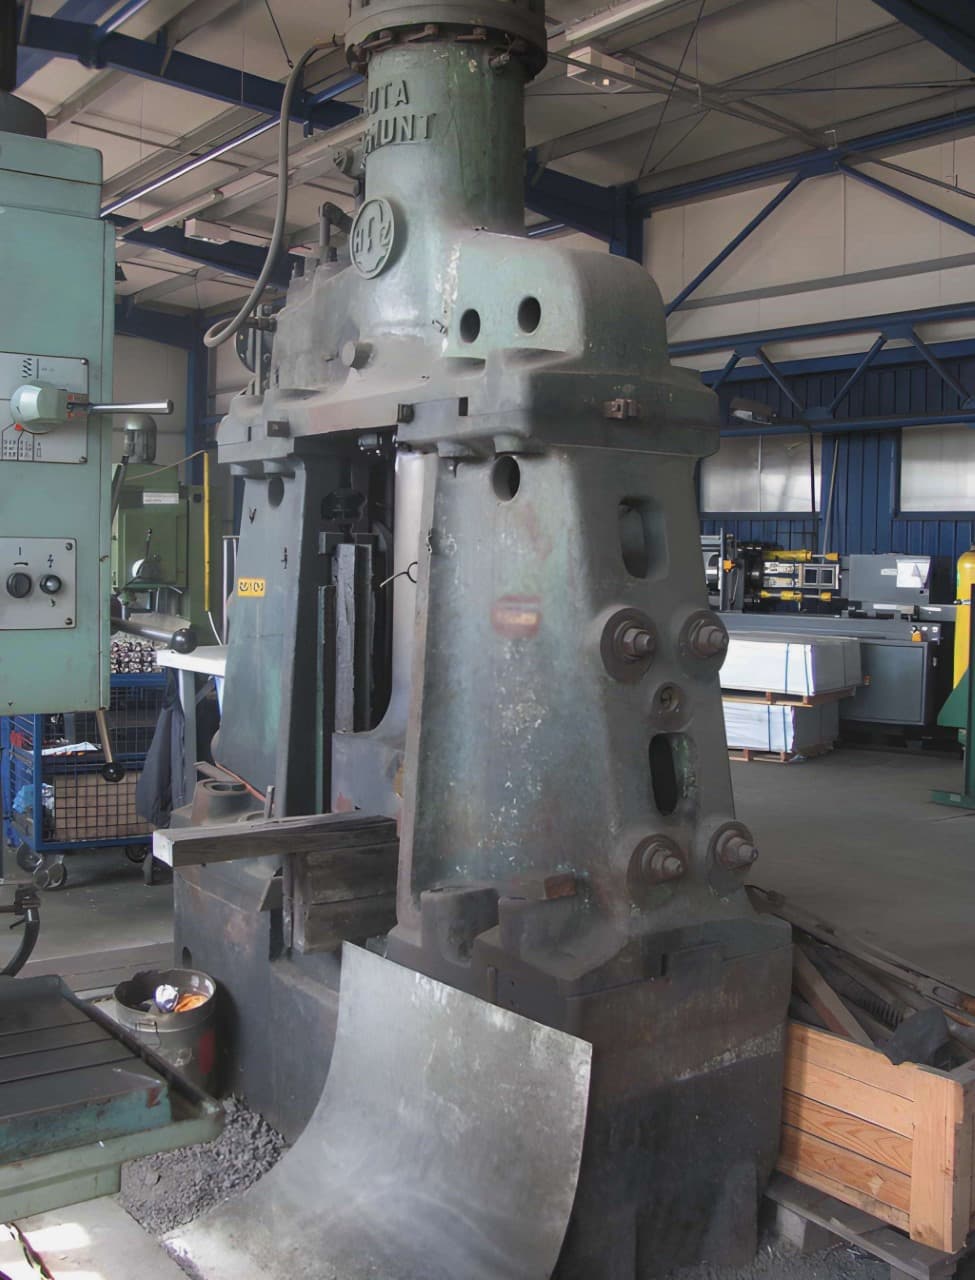
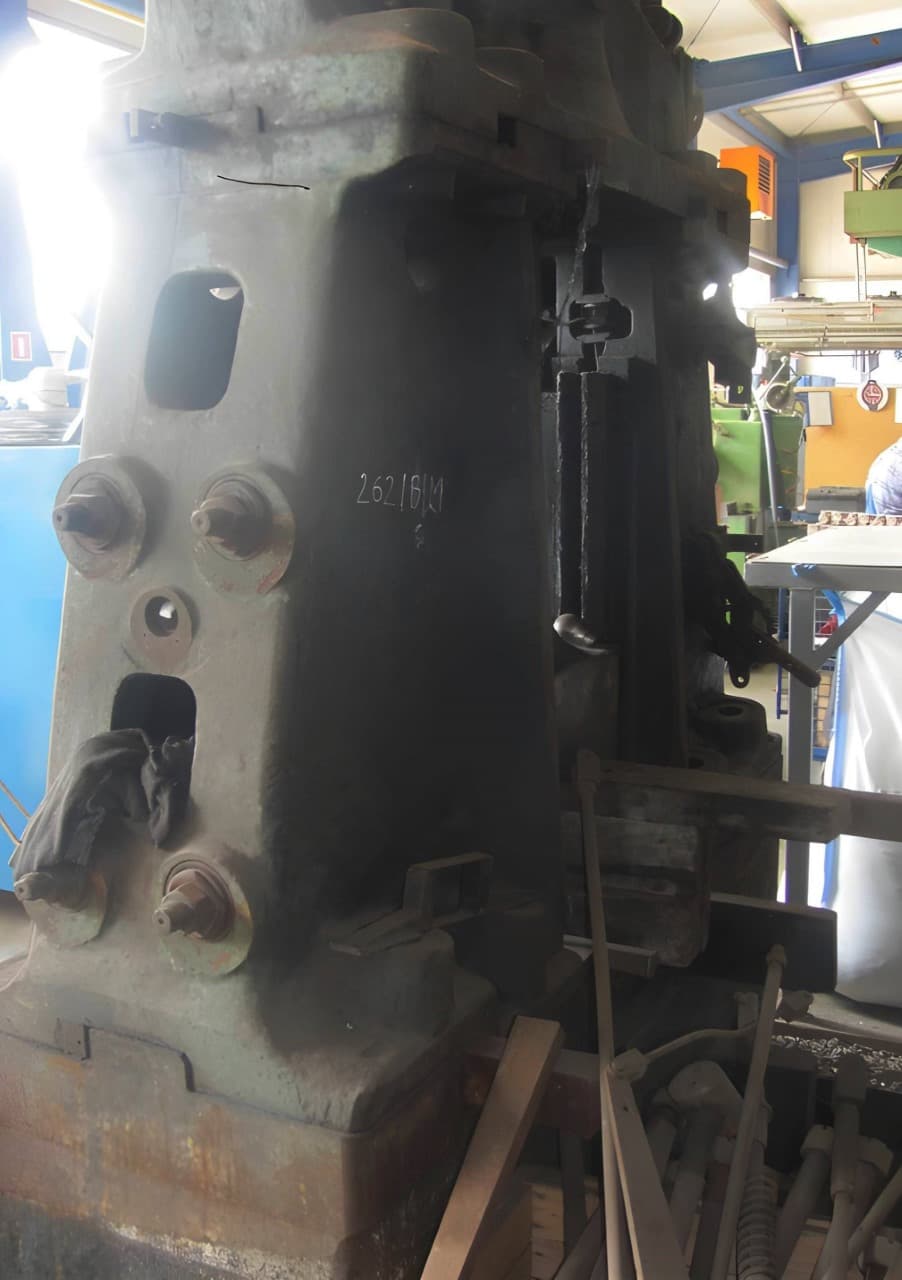
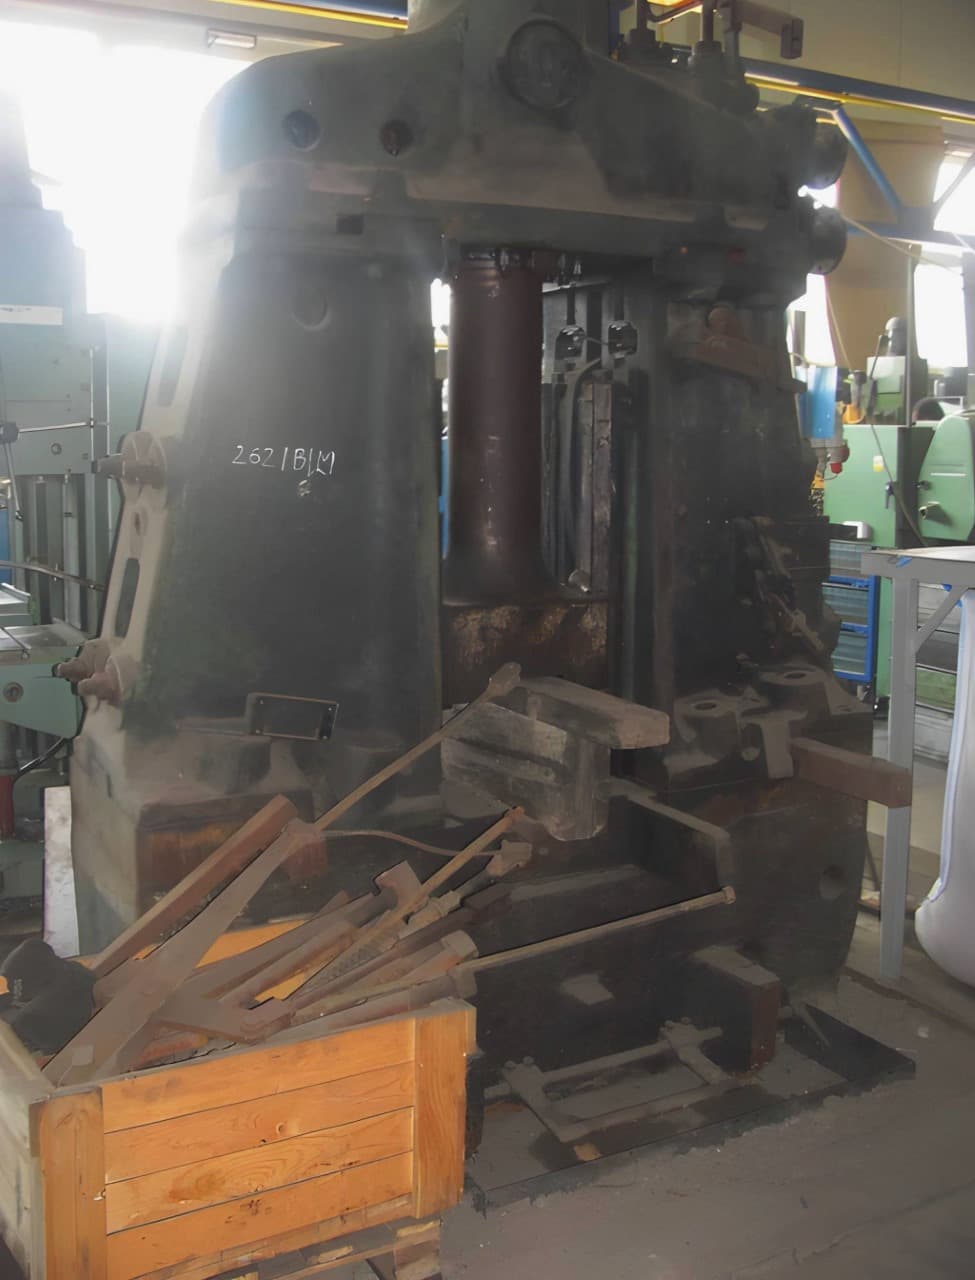
Huta Zygmunt MPM 1600 B schmiedehammer - beschreibung
Technische Spezifikationen Huta Zygmunt MPM 1600 B (ID:S93428)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 1600 B |
| Blow energy | 1840 kgm |
| Weight of falling parts | 630 kg |
| Stroke | 750 mm |
| Opening between the stands | 430 mm |
| Length of die seat in falling parts | 400 mm |
| Length of die seat in bolster | 600 mm |
| Minimum die height | 180 mm |
| Maximum weight of upper die | 200 kg |
| Height of die parting line above floor | 800 mm |
| Blow per minute | 120 |
| Inlet air pressure | 0,5–0,7 MPa |
| Inlet steam pressure | 0,5–0,7 MPa |
| Average air consumption per minute | 7 m3 |
| Average steam consumption per hour | 380 kg |
| Cylinder diameter | 320 mm |
| Falling parts rod diameter | 240 mm |
| Inlet pipe diameter | 80 mm |
| Outlet pipe diameter | 80 mm |
| Anvil weight | 12500 kg |
| Total weight | 21900 kg |
Schmiedehammer Huta Zygmunt - technologische prozesse und operationen
| Schmieden | Der Prozess der plastischen Umformung von Metall, bei dem das Werkstück unter Einwirkung von Schlägen oder statischem Druck seine Form ändert. Während des Schmiedens wird das Metallgefüge verdichtet, innere Ungleichmäßigkeiten werden beseitigt und die mechanischen Eigenschaften des Werkstoffs verbessert. Dadurch zeichnen sich geschmiedete Produkte durch hohe Festigkeit und Zuverlässigkeit unter erheblichen Belastungen aus. Das Schmieden dient sowohl der Herstellung fertiger Teile als auch der Vorbereitung von Werkstücken für das anschließende Gesenkschmieden. |
|---|---|
| Warmschmieden | Das Warmschmieden ist ein Verfahren zur Umformung von Metall unter Druck bei erhöhten Temperaturen. Die Erwärmung verringert den Umformwiderstand des Materials und ermöglicht ein leichteres Fließen in die Gesenkhöhlung. Das Verfahren gewährleistet hohe Produktivität und die Möglichkeit, komplexe Formen herzustellen. Einsatz bei der Fertigung von Schmiedeteilen aus Stahl und Legierungen in der Serien- und Massenproduktion. |
| Gesenkschmieden | Das Werkstück wird in einer Gesenkhöhlung umgeformt, die den Metallfluss begrenzt und ihn zwingt, die exakte Form des Werkzeugs auszufüllen. Unter hohem Druck breitet sich das Material in jede Vertiefung und jedes Detail des Gesenks aus und erzeugt ein Teil mit präziser Geometrie. Dieses Verfahren gewährleistet hohe Genauigkeit und Wiederholbarkeit und ist Standard in der Serien- und Massenfertigung komplexer Schmiedeteile. |
| Gesenkschmieden | Ein Verfahren der Warmmassivumformung, bei dem das Werkstück durch die Energie eines fallenden Bären umgeformt wird. Unter der Schlagwirkung füllt das Metall die Gesenkhöhlung aus, bildet deren Geometrie nach und nimmt die Form des Fertigteils an. Das Verfahren zeichnet sich durch hohe Produktivität und Wiederholgenauigkeit aus und ist in der Serien- und Massenfertigung gefragt. |