
C-Gestell-Presse Stanko KM2134A - 250 ton
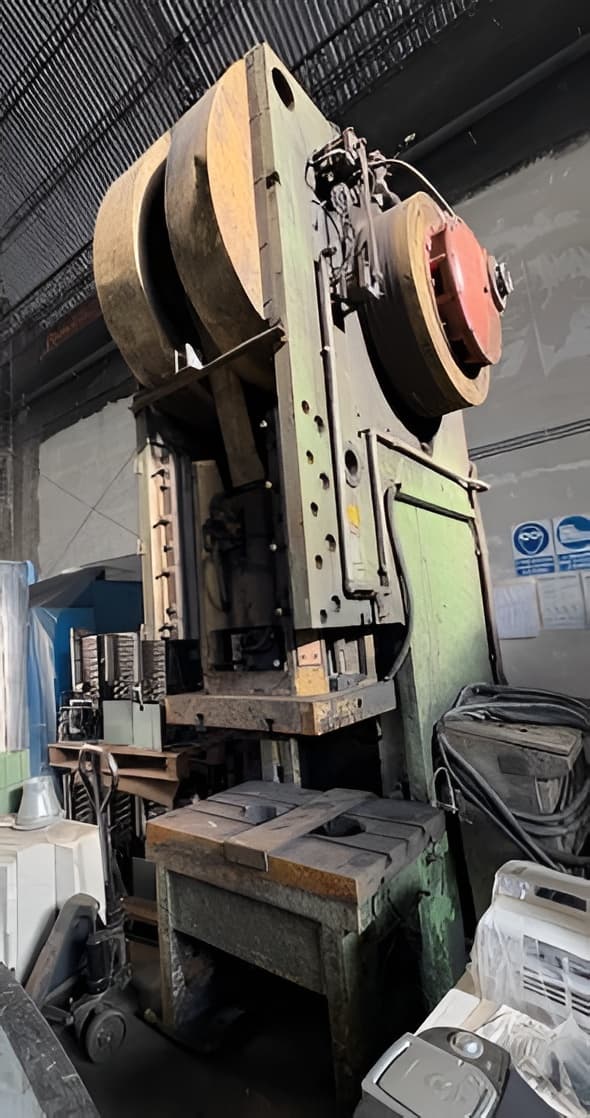
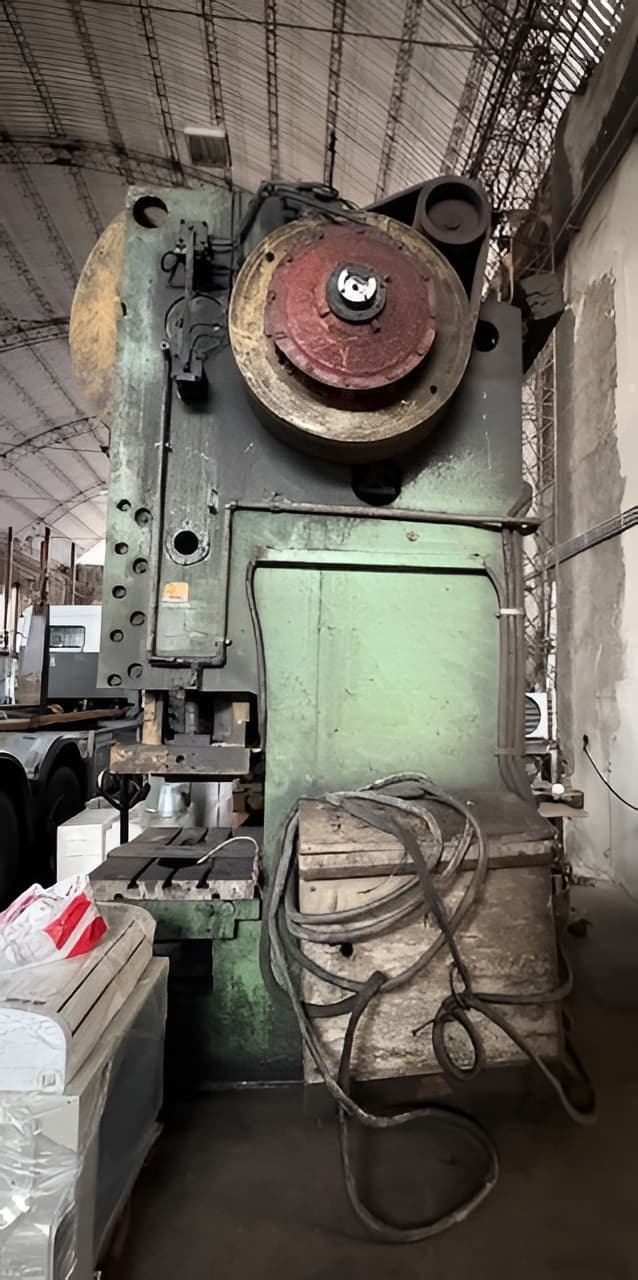
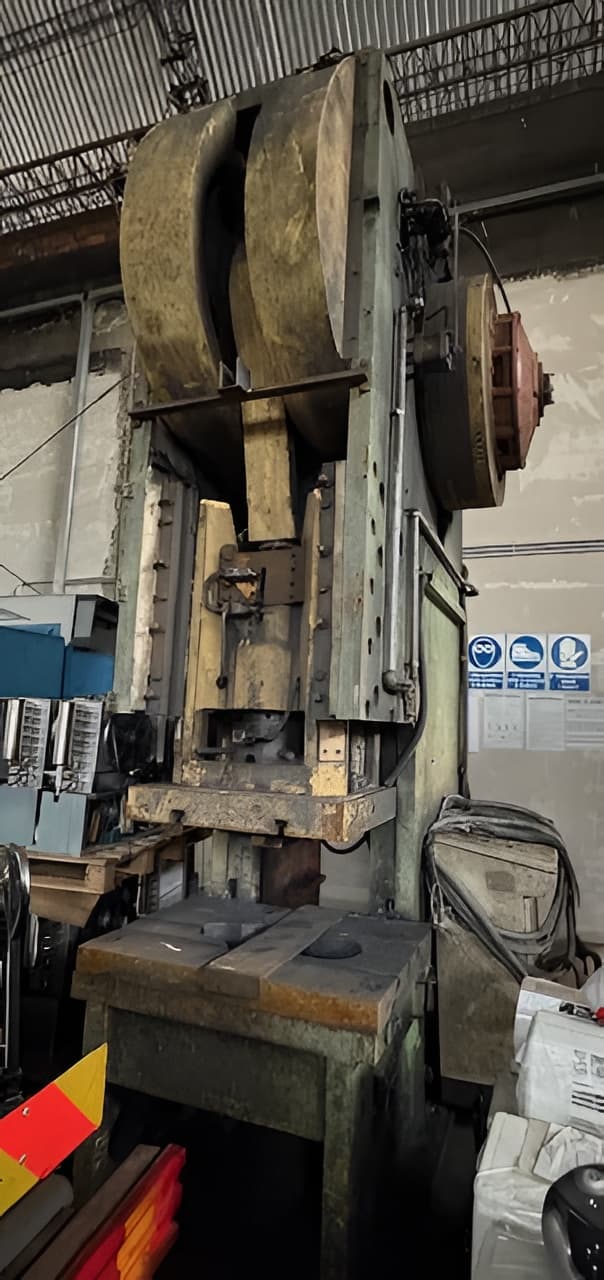
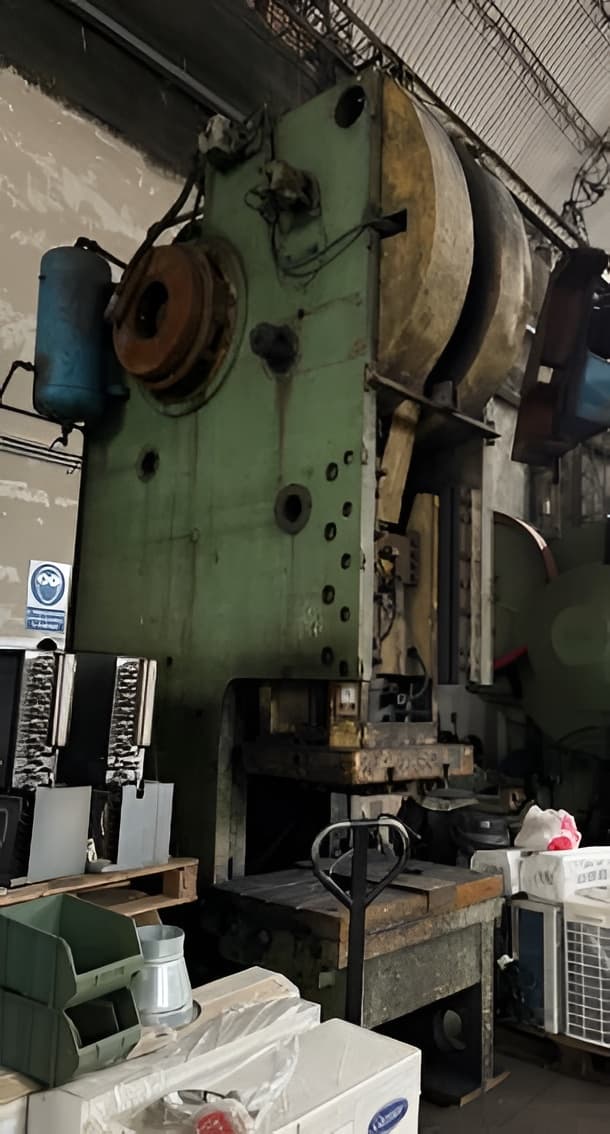
Stanko KM2134A c-gestell-presse - beschreibung
Technische Spezifikationen Stanko KM2134A (ID:76538)
| Type | C-type press |
|---|---|
| Manufacturer | Stanko |
| Model | KM2134A |
| Nominal force | 2500 kN / 250 ton |
| Adjustable ram stroke | 25–200 mm |
| Ram adjustment | 140 mm |
| Strokes per minute continuous | 61 |
| Strokes per minute single | 25 |
| Table size | 1120 x 750 mm |
| Main motor power | 25 kW |
| Overall dimensions approx. | 2500 x 2700 x 4200 mm |
| Total weight | 2500 kg |
Bitte beachten Sie: Die technischen Daten sind Richtwerte und bedürfen der abschließenden Bestätigung. Für aktuelle Verfügbarkeit und Preis sowie Fotos und technische Details kontaktieren Sie uns bitte.
C-Gestell-Presse Stanko - technologische prozesse und operationen
| Abgraten | Wenn ein warmes Schmiedeteil das Gesenk verlässt, tritt auch der Grat aus — überschüssiges Metall, das in den Spalt zwischen den Werkzeugen gepresst wurde. Er wird auf einer Abgratpresse entfernt, wo das Teil durch eine Matrize läuft und die Schneidkante alles Überflüssige entlang der Kontur abschneidet. So erhält das Schmiedeteil eine saubere Kante und präzise Form, bereit für den nächsten Schritt. |
|---|---|
| Blechstanzen | Das Blechstanzen ist eine Operationsklasse zur Umformung von Teilen aus Blechmaterial mit Gesenken. Das Werkstück wird im Werkzeug ohne wesentliche Änderung der Dicke umgeformt und erhält die vorgegebene Form. Zu dieser Gruppe gehören Schneiden, Lochen, Biegen, Ziehen und andere Prozesse, die auf Pressen ausgeführt werden. Das Blechstanzen ist die Grundlage der Massenproduktion von Karosserieteilen, Gehäusen und anderen Dünnblechteilen. |
| Ziehen | Das Ziehen verwandelt einen flachen Zuschnitt in ein Hohlteil. Das Blech wird an den Rändern festgehalten, während das Werkzeug den mittleren Bereich eindrückt und das Metall zwingt, in die Gesenkhöhlung zu fließen und Wände zu bilden. So entstehen Näpfe, Kappen, Gehäuse und andere Teile mit einer offenen Seite. |
| Stanzen | Das Lochen von Blechen erfolgt im Gesenk: Ein Werkzeug mit scharfen Kanten durchdringt das Werkstück und trennt das Material entlang einer geschlossenen Kontur. Der Vorgang ist schnell und präzise und hinterlässt bei korrekter Einstellung keine Grate. Einsatz zur Herstellung von Löchern, Schlitzen und Aussparungen in Blechteilen. |
| Stanzen | Das Ausschneiden eines Teils aus einem Blech entlang einer geschlossenen Kontur erfolgt auf einer Presse mit einem Schneidwerkzeug. Das Werkzeug durchdringt das Material und trennt das Fertigteil vom Blech. Die Genauigkeit der Kontur und die Sauberkeit der Kante bestimmen die Qualität des Endprodukts. |
| Biegen | Das Biegen verleiht einem Blechzuschnitt einen Winkel oder eine Krümmung. Das Metall wird im Gesenk unter der Kraft der Presse gebogen: Die äußeren Schichten dehnen sich, die inneren stauchen, und die Mitte behält ihre ursprüngliche Länge. Die Operation ermöglicht die Herstellung von Teilen mit vorgegebener Geometrie ohne Änderung der Materialdicke. |
| Schneiden | Trennung von Material in Teile mit einem Schneidwerkzeug. Je nach Aufgabe wird das Schneiden auf Pressen, Scheren oder Spezialmaschinen durchgeführt, wobei das Werkstück von Blech, Band oder Stange getrennt wird. Der Arbeitsgang liefert Zuschnitte der erforderlichen Größe für die anschließende Umformung. |